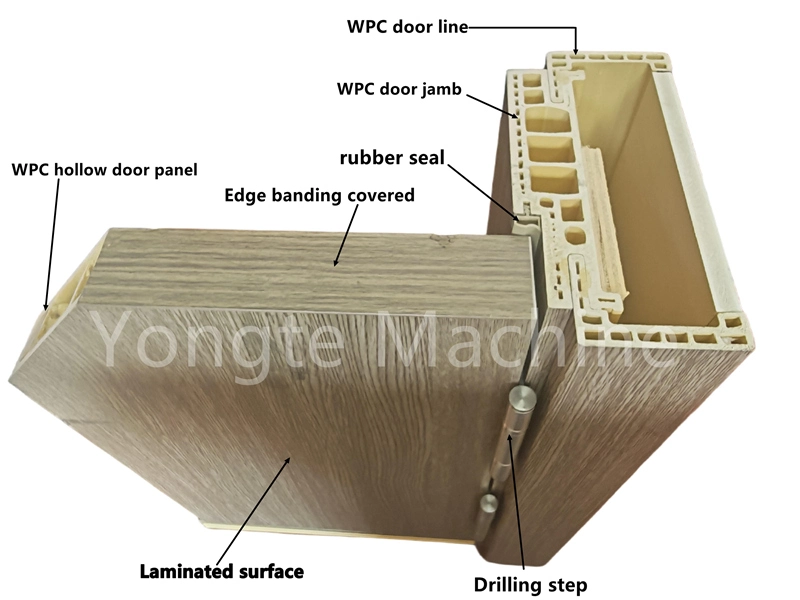
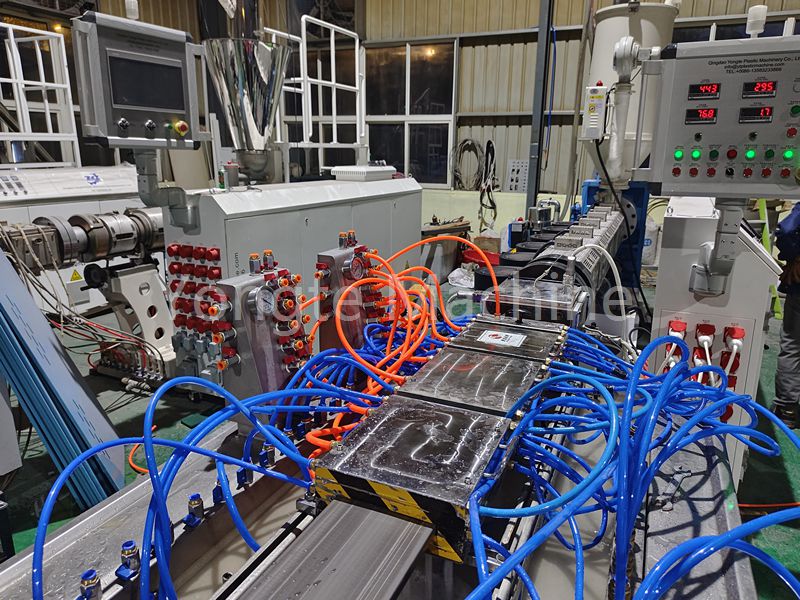
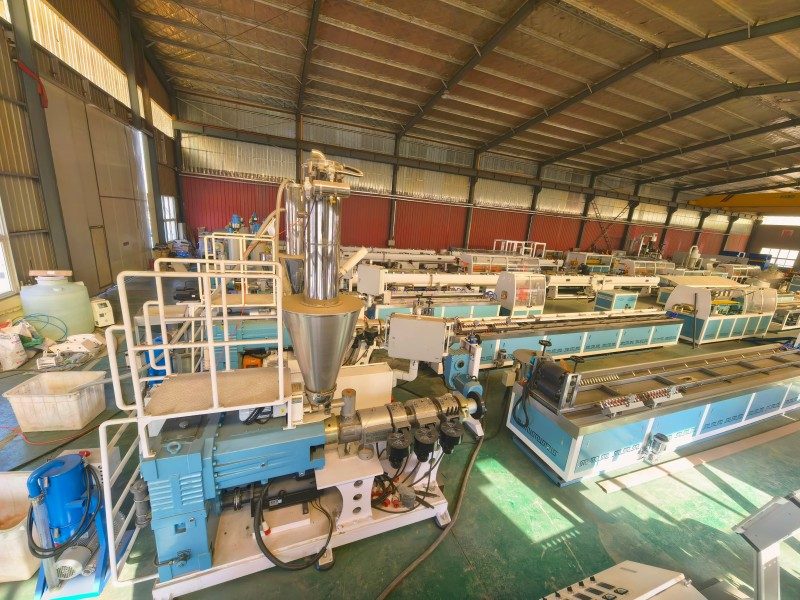
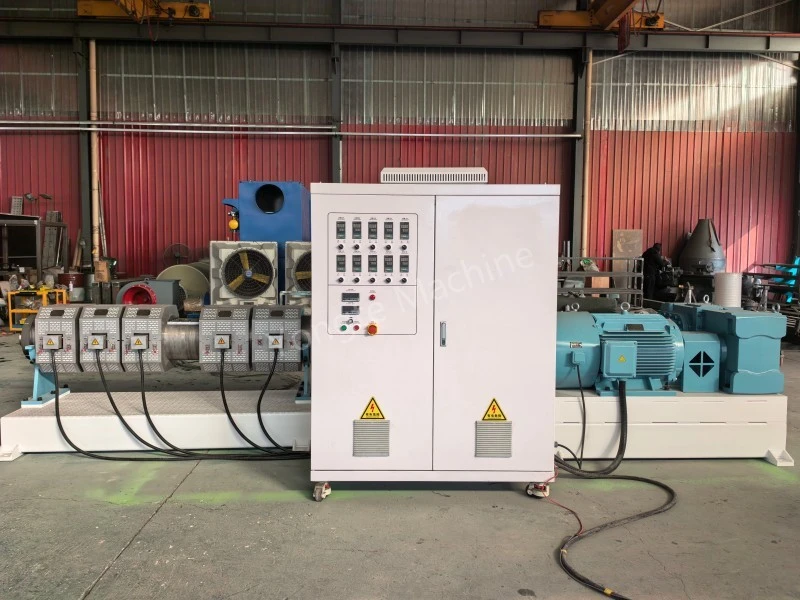
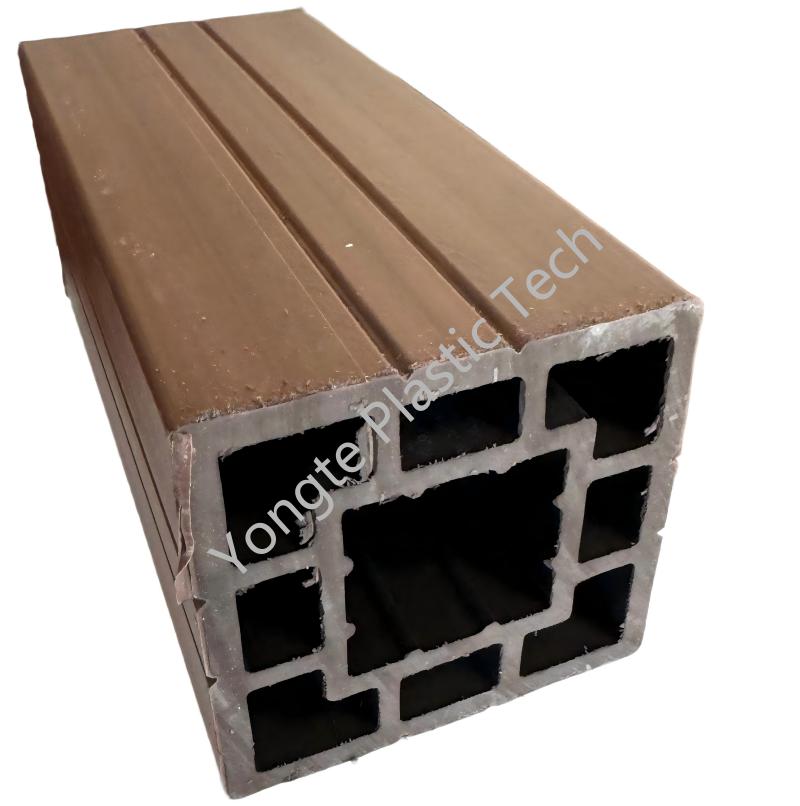
Při výrobě dřevoplastových zárubní se mnoho továren potýká s problémem nadměrné hustoty zárubní; i když je použito dostatečné množství pěnotvorného činidla, produkt nevypěňuje nebo se nerozpíná správně.
Tento problém může přímo vést k nárůstu nákladů na produkt, nevyhovujícím mechanickým vlastnostem nebo nesplnění požadavků na dodávku. V důsledku toho může mnoho výrobních pracovníků slepě upravovat parametry procesu, aniž by kdy identifikovali hlavní příčinu. Níže nastíníme komplexní přístup k odstraňování problémů ve vzestupném pořadí podle složitosti, který vám pomůže rychle určit zdroj problému. Začněme tím nejpřímějším aspektem k prozkoumání – jmenovitě surovinami a fází formulace – protože to je často nejčastější zdroj takových problémů.
Fenomén prioritního úsudku:
① Vylisovaný díl nevykazuje vůbec žádnou expanzi → Nedostatečný rozklad pěnidla / Nízká teplota / Nedostatečná pevnost taveniny
② V hlavě stroje již došlo k vnitřnímu pěnění; po vysunutí formy se materiál stáhne a nepění → Předpěnění (odlehčení vnitřního tlaku – nejčastější příčina)
I. Suroviny a receptura
1. Pěnový systém
· Nedostatečné dávkování AC pěnotvorného činidla nebo absence aktivátoru pěnění (např. oxidu zinečnatého); nedostatečná aktivace nebo neúplný rozklad AC vede k tomu, že se neuvolňuje plyn. Upravte přidáním 0,1–0,3 dílů na aplikaci; nepřidávejte příliš mnoho najednou, aby nedošlo k prasknutí bubliny nebo jejímu propojení.
· Nedostatek pěnotvorného činidla (zlepšovák taveniny): Pokud je pevnost taveniny příliš nízká, plyn nemůže být účinně zachycen a uniká přímo, což má za následek nedostatečné napěnění. Přiměřeně zvyšte množství pěnidla, abyste zajistili, že buněčná struktura odolá tlaku bez prasknutí.
2. Nevyváženost mazání (vysokofrekvenční příčina)
✅ Nadměrné vnitřní klouzání (např. v důsledku kyseliny stearové): Pokud dojde k plastifikaci příliš rychle, dojde k předčasnému vypěnění uvnitř stroje a tlak se uvolní příliš brzy, což zabrání další expanzi po vyhození formy; snížit vnitřní klouzání.
✅ Nadměrné vnější klouzání (PE vosk/OPE vosk): Viskozita taveniny je příliš nízká, což brání účinnému zapouzdření pěnícího plynu; přiměřeně omezit vnější skluz.
3. Nadměrný obsah plniva – když jsou podíly dřevěného prášku, uhličitanu vápenatého nebo recyklovaného materiálu příliš vysoké, mohou tuhá plniva vytlačit pryskyřici, což má za následek špatnou elasticitu taveniny a brání expanzi plynu. Celkový obsah plniva by měl být udržován ve vhodném rozmezí; obsah recyklovaného materiálu by neměl překročit 30 %. Vlhkost dřevěného prášku musí být ≤ 2 % – překročení tohoto limitu může narušit proces pěnění a vést k defektům.
4. Nedostatečný obsah stabilizátoru / špatná kvalita: místní přehřátí nebo předčasný rozklad pěnidla, což má za následek, že při uvolnění formy nedochází k žádnému pěnění; zvolte vhodný stabilizační systém vápník-zinek/olovo, aby bylo zajištěno dostatečně široké okno tepelné stability.
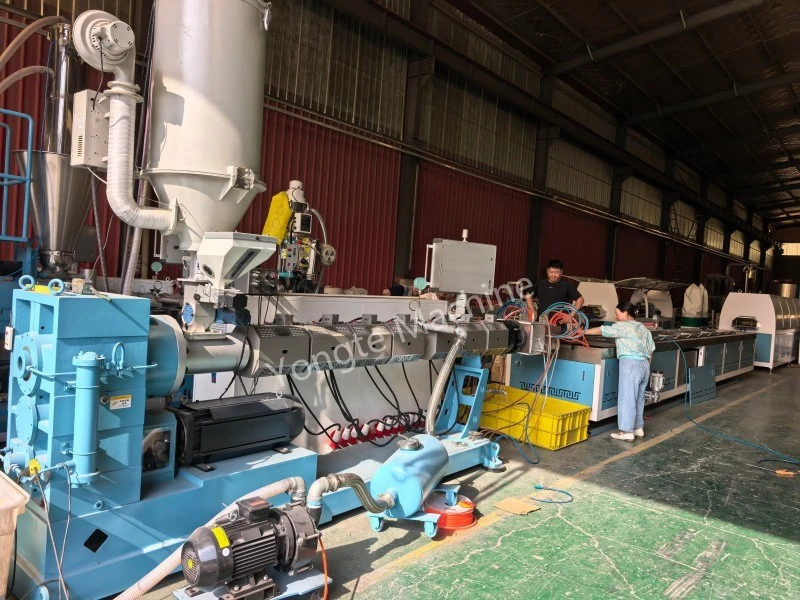
II. Ladění parametrů procesu vytlačování
1. Teplotní profil (Klíč: Zabraňte předčasnému pěnění během fáze podávání, zarovnejte fázi plastifikace s oknem rozkladu AC)
Referenční standardní řada (PVC dřevo-plastové zárubně):
· Nakládací zóna: 140–155 °C (nízká teplota – zabraňuje předčasnému pěnění)
· Fáze plastifikace/komprese: 165–175 °C (primární rozsah rozkladu pro AC)
· Rozsah měření: 170–178°C
· Kombinované jádro: mírně snížená teplota (160–165°C) – zabraňuje vnitřnímu pěnění
· Forma: umístěna mírně pod zadním koncem válce, aby se zabránilo předčasnému pěnění v dutině formy.
Princip ladění:
· Nízká celková teplota → Nedokonalý rozklad pěnidla: Proveďte zkušební provoz se zvýšením teploty o +5°C během plastifikační fáze.
· Vysoká teplota na směšovacím jádru/hlavě dmychadla → Včasné uvolnění vnitřního tlaku a pěnění: Snižte teplotu na hlavě dmychadla a směšovacím jádru.
2. Tlak, rychlost otáčení, podávání, tah
1. Nedostatečný tlak v hlavě: Když je tlak nedostatečný, brání vytvoření tlakového rozdílu mezi předním a zadním povrchem formy, což ztěžuje nukleaci bublin; zvažte mírné zvýšení rychlosti otáčení hlavního stroje nebo zvýšení rychlosti podávání, aby se zvýšil tlak taveniny (nenastavujte jej příliš vysoko, aby nedošlo k přehřátí střihu).
2. Nadměrná rychlost stroje: Náhlý nárůst smykového tepla vede k předčasnému pěnění; Nízká rychlost stroje: Nedostatečná plastifikace má za následek slabé pěnění.
3. Nadměrná rychlost natahování: Materiál je násilně natahován dříve, než se při výstupu z formy úplně napění, což způsobí kolaps buněčné struktury → Snižte rychlost natahování přiměřeně, aby materiál měl dostatek času na volné napěnění.
4. Výfukové vakuum: Pokud je vakuum příliš vysoké, přímo odstraní pěnící plyn, což zabrání správnému pěnění; přiměřeně snižte úroveň podtlaku ve výfuku a zároveň odstraňte veškeré nahromaděné materiály nebo ucpání na výfukovém otvoru.
III. Forma a tvarovací systém
1. Pokud je konstrukce průtočného kanálu neadekvátní nebo je odpor příliš nízký, nelze vnitřní tlak v matrici stanovit; v takových případech zkontrolujte vůli břitu matrice a žebra škrticí klapky a přiměřeně zvyšte vnitřní odpor matrice, abyste vytvořili stabilní tavicí tlak.
2. Vzdálenost mezi matricí a tvarovací tryskou je příliš krátká: materiál vstupuje do fáze tvarování a ochlazování dříve, než je plně napěněn, čímž je pěnění potlačeno – proto mírně zvětšete volnou část pěny.
3. Nadměrné vakuum nebo nadměrná teplota chladicí vody: Rychlé ochlazení a zmrazení taveniny zabraňuje růstu pórů; snižte nastavovací podtlak a přiměřeně zvyšte teplotu vody.
IV. Standardní proces ladění krok za krokem (pro usnadnění lokalizace problému upravujte vždy pouze jeden parametr)
1. Pozorování odběru vzorků: Určete, zda pás materiálu vykazuje expanzi v okamžiku, kdy opouští formu, nebo zda vychází tuhý a nezměněný.
2. Ověření surovin: obsah vlhkosti dřevěného prášku, poměr přísad ve složení a rychlost přidávání recyklovaného materiálu
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů