
Novinky společnosti
 28 2026-09
Způsobí závod na výrobu WPC znečištění životního prostředí?
Výrobní závod Yongte WPC (linka na výrobu dřevoplastových kompozitů) je specializovaný kompletní soubor výrobních zařízení určených pro zpracování odpadních plastů a odpadních dřevěných vláken na dřevoplastové výrobky.
 20 2026-09
Přírubové připojení pro šroub a převodovku kuželového dvoušnekového extrudéru
Kónické dvoušnekové extrudéry Yongte typicky využívají metodu elastického spojení; v reakci na konkrétní požadavek zákazníka však inženýři Yongte speciálně navrhli a vyrobili sérii kónických dvoušnekových extrudérů s pevným přímým spojením na bázi přírub – tyto jednotky se primárně používají pro výrobu okenních profilů z PVC vytlačováním.
 15 2026-09
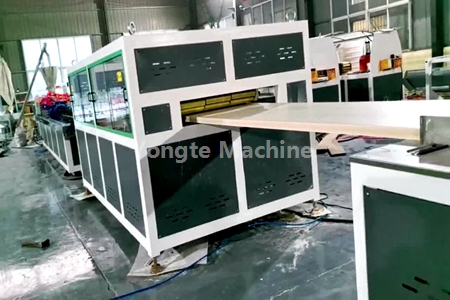
Jak vyřešit problém s nesouosostí dveřního pásu WPC?
Deformace ve výztužných pásech dveří WPC obvykle zahrnuje vnitřní žebra s běžnými znaky včetně bočních posunů nebo zkroucení ve tvaru S, nekonzistentní tloušťky (lišící se mezi silnějšími a tenčími částmi), celkové zkroucení a v závažných případech oddělení od vnější stěny, vychýlení dutiny nebo odrazovou deformaci po ochlazení.
Mechanismus jádra: nerovnoměrné vytlačování z hlavy stroje → asymetrický tvarovací odpor → nerovnoměrné smršťování při chlazení → šikmé rozložení tažné síly.
 14 2026-09
Optimalizace forem pro stroj na odpadní plastové řezivo
Náš tým nedávno dokončil nové kolo zkušební výroby vytlačování pro pevné plastové profily o tloušťce 200 x 50 mm, známé také jako plastové řezivo. Hlavním cílem tohoto projektu je dosáhnout standardizované, kontinuální a automatizované hromadné výroby vysoce výkonného masivního plastového řeziva s využitím odpadních plastů jako suroviny, podporovat technickou iteraci a průmyslové zkvalitnění recyklace odpadních plastů a vysoce hodnotné přepracování.
 11 2026-09
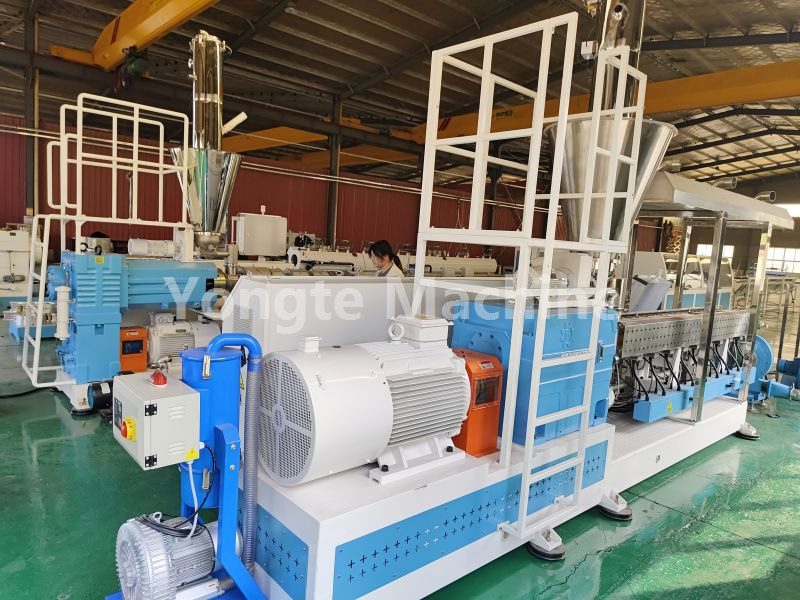
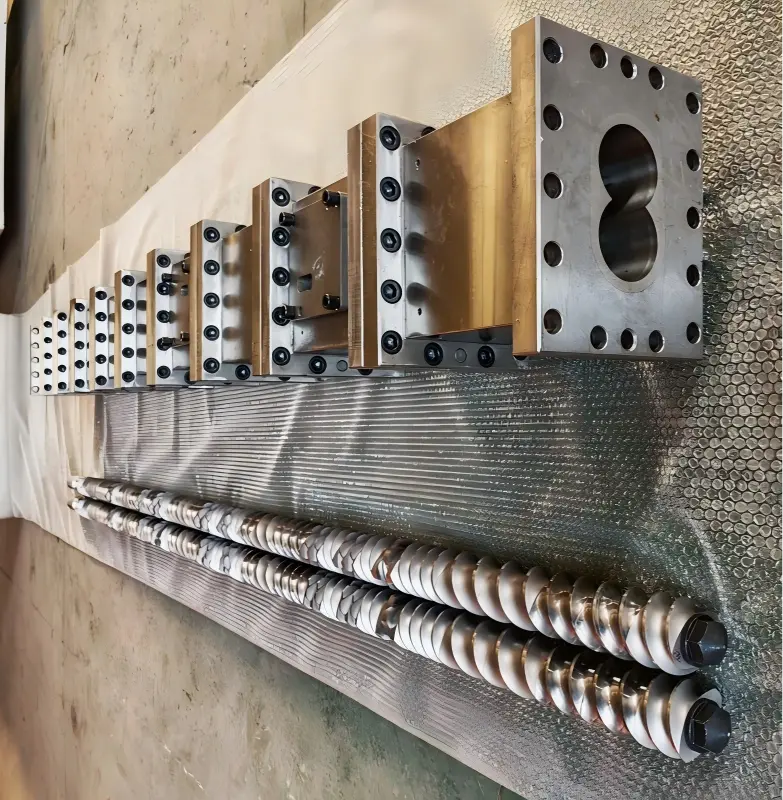
Demontáž a montáž Paralelní dvojitý šroub pro peletovací stroj WPC
Peletovací stroj Yongte WPC s paralelním dvoušnekovým extrudérem SH75 – paralelní dvoušnekové závitové komponenty ve stylu stavebních bloků (dopravní bloky, hnětací bloky, střižné bloky). Tyto součásti musí být provozovány v páru s levým a pravým šroubem správně sfázovaným, aby byl zajištěn správný fázový vztah mezi dvěma šrouby během montáže, čímž se zabrání rušení součástí nebo abnormálnímu provozu zařízení způsobenému fázovou odchylkou.
 10 2026-09
Příčiny náhlého zlomení šneku během provozu extrudéru granulátoru WPC
Lom komponentů se závitem paralelního dvoušnekového extrudéru WPC granulátoru představuje režim křehkého lomu; zřídka je způsobena jediným faktorem, jako je okamžité přetížení, ale spíše je výsledkem kombinovaných účinků defektů materiálu, koncentrace napětí a provozních rázových zatížení. Tyto příčiny lze rozdělit do čtyř hlavních kategorií: samotný materiál, procesy obrábění a montáže, výrobní a provozní podmínky a poruchy zařízení.