Nastavení teploty vytlačovacího stroje WPC
Křivka teploty vytlačování pro PE dřevoplastový kompozit (HDPE + dřevěný prášek)
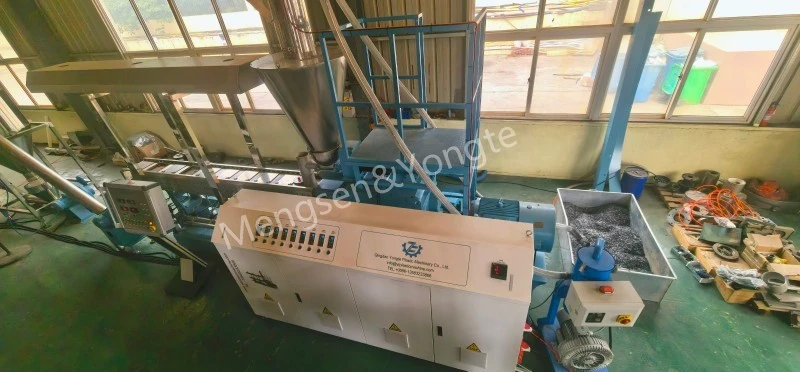
Použitelné scénáře: Výrobní linky na výrobu kompozitů z PE a dřevěného prášku (plochá dvoušneková granulace → kónické dvoušnekové / jednošnekové vytlačování); u kompozitů PE-dřevěný plast je primárním problémem lokalizované přehřívání, obsah vlhkosti a karbonizace dřevěného prášku; proto by maximální teplota materiálu neměla překročit 185 °C. Ve dvoustupňovém procesu zajišťuje paralelní dvoušnekový granulační stupeň důkladné promíchání, plastifikaci a vytvoření stejnoměrných granulí z HDPE a dřevěného prášku; následné tvarování profilu se pak provádí pomocí kónického dvoušnekového nebo jednošnekového extrudéru. Tento segmentovaný přístup zpracování umožňuje nezávislé řízení teploty v každé fázi, čímž se snižuje riziko lokalizovaného přehřátí. Plastové kompozity PE-dřevo jsou vysoce citlivé na podmínky zpracování; zvláštní pozornost je třeba věnovat nadměrným lokalizovaným teplotám v sudu nebo matrici, zbytkové vlhkosti v surovinách a karbonizaci dřevěného prášku za vysokých teplot. Takové problémy mohou vést ke zuhelnatělým skvrnám na povrchu produktu, ke změně barvy nebo dokonce ke zhoršení mechanických vlastností. V důsledku toho musí být při skutečné výrobě teplota materiálu přísně kontrolována, přičemž maximální teplota by neměla přesáhnout 185 °C.
I. Teplotní křivka vytlačování PE-WPC (fáze peletizace + fáze tvarování profilu)
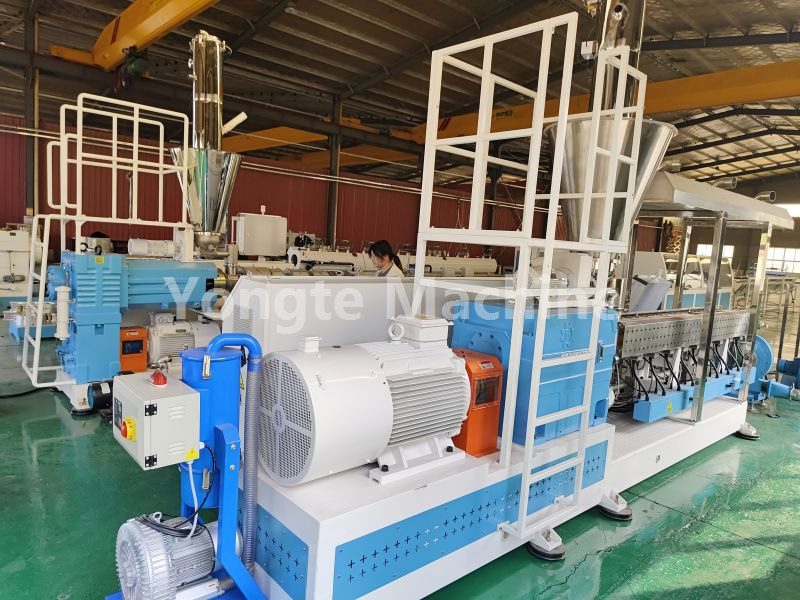
① Paralelní dvojitá granulace (PE dřevěná granulace, paralelní dvojitá ve stejném směru)
Ve skutečné výrobě by měla být teplota jemně vyladěna na základě parametrů suroviny, jako je obsah dřevěného prášku, velikost ok a index toku taveniny HDPE: čím vyšší je poměr přidání dřevěného prášku, tím větší je obtížnost zpracování, což vyžaduje podrobnější sledování teplotní stability ve fázi plastifikace, aby se zabránilo místní akumulaci tepla; když je velikost síťoviny dřevěného prášku jemnější, měrný povrch se zvětšuje, což zvyšuje pravděpodobnost karbonizace, což vyžaduje vhodné snížení teplotního rozsahu ve fázi homogenizace. Kromě toho musí být řízení dodávky vody ve stupni ploché dvojité granulace implementováno z fáze předúpravy suroviny; při vstupu dřevěného prášku do závodu musí být otestována jeho vlhkost, a pokud přesáhne 5 %, musí být provedeno sušení; jinak může vlhkost vstupující do válce extrudéru vytvářet bublinky páry za vysokých teplot, což by mohlo ohrozit rovnoměrnost granulace a vést k defektům vnitřních pórů ve finálních extrudovaných produktech během následného vytlačování.
Délka válce od přívodního otvoru k hlavě, na °C
|
sektor |
Zóna 1 (dodatek) |
Zóna 2 |
Zóna 3 |
Zóna 4-6 |
Zóna 7-8 |
Zóna 9 |
Smrt hlavou |
|
nastavení |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
hlavní body:
· Nenastavujte podávací část příliš vysoko, aby dřevěný prášek předčasně nezměknul a nepřilnul na šroubovací tyč, což by mohlo vést k přemostění nebo zamotání tyče.
· Zóny 3–5 tvoří primární směšovací sekci, kde se teplota postupně zvyšuje;
· Mírně spusťte hlavu trysky, abyste snížili nárůst teploty v zóně smyku taveniny;
· Teplota tání nesmí překročit 185 °C po delší dobu; jinak budou dřevěná vlákna podléhat rychlé karbonizaci, což má za následek vznik černých skvrn a štiplavého tabákového zápachu.
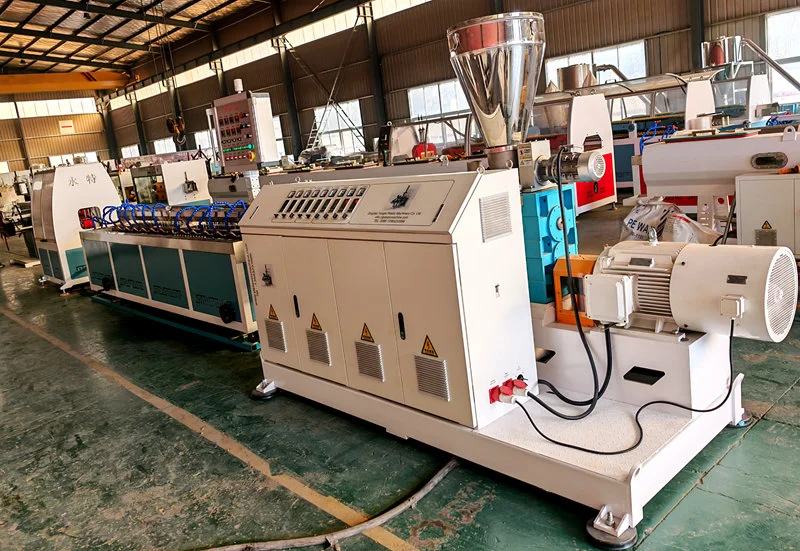
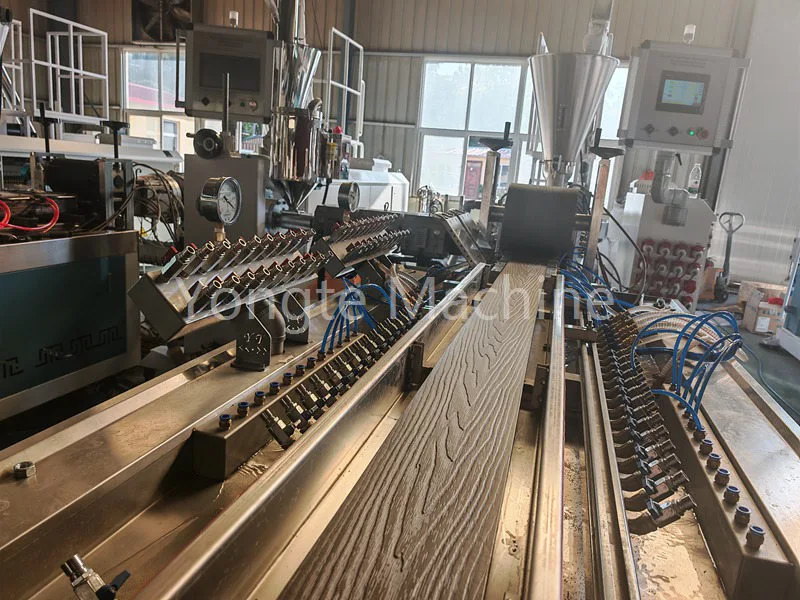
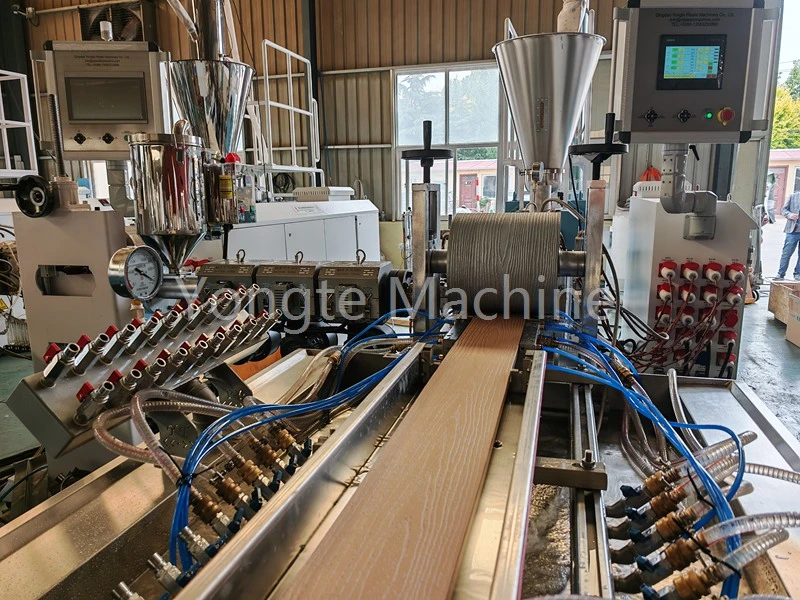
② Tvarovací stroj (kónický dvoušnekový SJSZ nebo jednošnekový, pro vytlačování palubek/profilů pomocí dřevoplastových pelet)
Kónický dvoušnekový extrudér Tabulka parametrů teploty
|
typ parametru |
Nakládací sekce (jednotka: °C) |
Rozsah komprese (jednotka: °C) |
Sekce výfuku (jednotka: °C) |
Rozsah měření (jednotka: °C) |
Teplota hlavy (jednotka: °C) |
Teplota formy (jednotka: °C) |
Naměřená teplota tání (jednotka: °C) |
|
Nastavte teplotu |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tabulka parametrů teploty pro vytlačování s jedním šnekem (koextrudovaná povrchová vrstva / jednoduchý profil)
|
Kategorie parametru |
Nakládací sekce (jednotka: °C) |
Rozsah komprese (jednotka: °C) |
Rozsah měření (jednotka: °C) |
Teplota hlavy (jednotka: °C) |
Teplota formy (jednotka: °C) |
|
nastavená hodnota |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Principy provozu teploty
1. Nastavení teploty neodpovídá skutečné teplotě taveniny; k provádění skutečných měření teploty taveniny je nezbytné použít sondu taveniny. V důsledku vývinu tepla způsobeného střihem šneku naměřená teplota taveniny obvykle překračuje nastavenou teplotu o 5–12 °C.
2. Teplota ve výfukové části by neměla být nastavena příliš vysoko. V této oblasti se adsorbovaná vodní pára a nízkomolekulární těkavé látky v dřevěném prášku uvolňují ve velkém množství; pokud je teplota v této zóně nadměrně vysoká, plyny nemusí plynule unikat z roztaveného materiálu, což může snadno vést k pěnění taveniny a spustit tepelnou degradaci povrchu dřevěného prášku, což má za následek karbonizaci.
3. Teplota formy by měla být mírně vyšší než teplota v dávkovací části, aby se zajistilo, že si roztavený materiál zachová dostatečnou tekutost při vstupu do dutiny formy, čímž se usnadní hladké plnění a formování a sníží se tvorba důlkových defektů na povrchu výrobku způsobených nedostatečnou tekutostí; teplota formy by však neměla být příliš vysoká, protože příliš vysoká teplota formy by snížila rychlost ochlazování povrchové vrstvy roztaveného materiálu, což by vedlo k adhezi materiálu k povrchu formy (přilepení formy), což by mohlo mít za následek hromadění materiálu a stopy po popálení v oblastech, kde materiál zůstává po delší dobu.
Související novinky
- Výhody pryžových zavlažovacích trubek oproti tradičním zavlažovacím trubicím
- Může Yongte dodat projektovou službu na klíč pro závod na výrobu teras WPC?
- Úspěšně testován stroj na recyklované masivní plastové řezivo 200 x 50 mm
- Stroj na výrobu sloupů Yongte WPC s koextruzí je úspěšně testován
- Jak lze plýtvání plastovou fólií využít k výrobě dřevěných a plastových kompozitních produktů (WPC)?
- Aplikace pro vodopropustné trubky z pěnové pryže
Nechte mi zprávu