

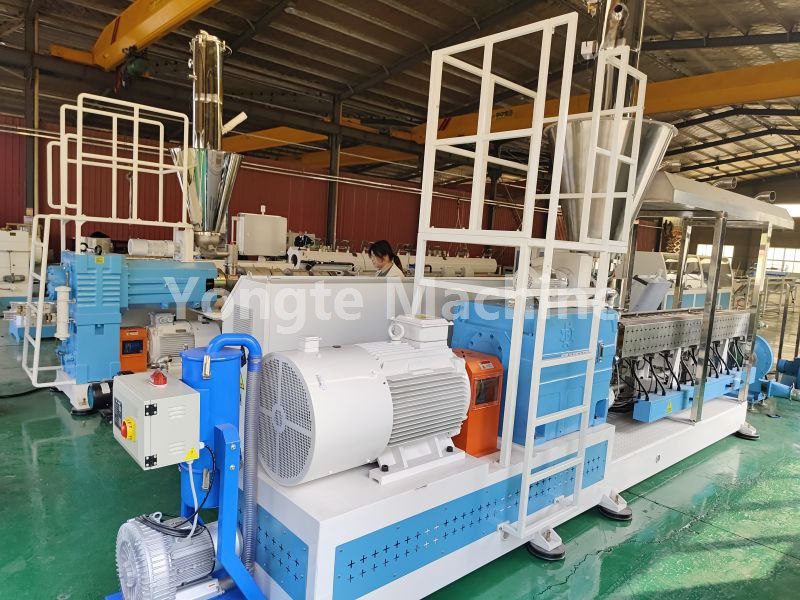
Demontáž a montáž Paralelní dvojitý šroub pro peletovací stroj WPC
SH75 paralelní Průvodce demontáží a montáží se dvěma šrouby
Pokud je během provozu peletovacího stroje WPC nutná údržba kvůli opotřebení šroubu a sestavy válce, uživatel musí tyto součásti rozebrat a znovu smontovat. Postupy demontáže a montáže modulárního plochého dvoušnekového stroje SH75 musí být prováděny v přísném souladu s předepsanými provozními postupy; všichni pracovníci podílející se na těchto operacích by se měli předem seznámit s provozními specifikacemi a přijmout vhodná ochranná opatření, aby se předešlo bezpečnostním nehodám nebo poškození zařízení v důsledku nesprávné obsluhy. Průvodce demontáží a montáží plochého dvoušroubového stroje, který poskytuje inženýrský tým Yongte, je určen pouze jako reference pro operátory.
Použitelné pro: Yongte WPC Pelletizing SH75 Parallel Double-Screw Extruder – Paralelní dvoušnekové závitové součásti ve stylu stavebních bloků (dopravní bloky, hnětací bloky, střižné bloky). Tyto součásti musí být provozovány v páru s levým a pravým šroubem správně sfázovaným, aby byl zajištěn správný fázový vztah mezi dvěma šrouby během montáže, čímž se zabrání rušení součástí nebo abnormálnímu provozu zařízení způsobenému fázovou odchylkou.
Před zahájením jakékoli operace musí být přísně dodržován postup LOTO (Lockout/Tagout): všechny zdroje napájení musí být odpojeny a musí být potvrzeno, že je zařízení zcela vypnuto, aby se zabránilo zranění osob nebo poškození zařízení způsobenému náhodným spuštěním.

1, Příprava
1. Nástroje a spotřební materiál
· Speciální nástroj na vytahování šroubů, hydraulické stahovací zařízení/lis, měděná tyč, měděná lopata, měděný drátěný kartáč, dřevěné kladivo (přímé údery ocelovým kladivem na pracovní plochu závitového bloku je zakázáno)
· Momentový klíč, šestihranný klíč, vysokoteplotní antiadhezivní mazivo (mazací tuk na bázi sirníku molybdeničitého), popisovač, rukavice odolné vysokým teplotám, čistý dřevěný blok / gumová podložka
· Čisticí prostředek, stlačený vzduch, ochranné brýle
2. Vypnutí před operací (před vytažením šroubu z hlavně)
1. Před vypnutím stroj důkladně vyčistěte pomocí čisticího prostředku a pokuste se vypustit veškerý materiál z nádrže.
2. Ochlaďte na bezpečnou teplotu; odpojte napájení, umístěte výstražnou značku a uzamkněte prostor; vypněte topné, krmné a vakuové systémy.
3. Odstraňte matrici hlavy stroje, desku s více otvory, topnou spirálu, termočlánek, vakuovou krycí desku a přívodní port.
4. Povolte šrouby segmentové příruby na válci šroubu; připravte se na vytažení celé sestavy se dvěma šrouby.
2, Úplné vytažení šroubu (předběžné zpracování)
1. Odpojte výstupní spojku redukční převodovky; označte fázi levého a pravého šroubu a drážku (to je kritické, aby se zabránilo poškození součástí nesprávnou fází instalace).
2. Provozní / Hydraulický přípravek: horizontálně synchronizujte vytažení dvou šroubů; zajistěte, aby oba šrouby zůstaly v rovnoběžném záběru – netahejte je silou na jedné straně.
3. Umístěte jej na dřevěný blok; šroub držte zavěšený, aby se nedostal do přímého kontaktu se zemí, což by mohlo poškodit profil závitu.
4. Očistěte materiály, dokud jsou ještě horké: k odstranění karbidů použijte měděnou lopatku a měděný kartáč; pokud se materiál zasekne mezi závitovým blokem a trnem, aplikujte před demontáží lokalizované, rovnoměrné zahřívání, aby materiál změknul; je přísně zakázáno vystavovat součást intenzivnímu lokálnímu zahřívání.

3, Postup demontáže závitového bloku (součásti) (demontujte postupně od hlavy stroje směrem ke konci redukční převodovky)
Sekvence: Přední pojistná matice → Radiální pojistný kroužek → Každá sada součástí se závitem
1. Povolte přední pojistnou matici (obvykle má vnitřní závit – neobracejte směr závitu); poté odstraňte pojistnou matici, přítlačnou podložku a polohovací kroužek.
2. Odstraňte bloky se závitem skupinu po skupině a poté vyjměte spárované součásti šroubů A/B ze stejné pozice; každou skupinu komponent označte fixem – uvedením čísla pozice + strany (přední/zadní) + orientace šroubu (vlevo/vpravo); pořiďte fotografii, abyste zdokumentovali schéma montáže.
3. Závitový blok nalepený na trnu: Použijte hydraulický lis kombinovaný se specializovaným nářadím pro axiální lisování s pomocí měděné tyče; je přísně zakázáno narážet nebo páčit povrch se závitem pod úhlem; je také přísně zakázáno přímo ohřívat pracovní povrch součásti pomocí kyslíkoacetylenového hořáku.
4. Po úplné demontáži: očistěte drážkování kolíku jádra, vnější průměr kolíku jádra a vnitřní drážku drážky součásti; odstraňte všechny nahromaděné uhlíkové usazeniny nebo ztvrdlý materiál; zkontrolujte drážkování, zda není opotřebené, prasklé nebo odštípnuté.
5. Kontrola součástí: Zkontrolujte opotřebení profilů závitů a záběrových ploch, jakož i důlky nebo praskliny; součásti s nadměrným opotřebením musí být okamžitě zlikvidovány; broušení nebo oprava je zakázána; takové součásti se do stroje nesmí znovu vkládat.

4, Sestava závitového bloku (sestavte obráceně podle původních výkresů nebo značek, od konce převodovky směrem k hlavě stroje)
1. Vyčistěte drážkování vřetena jádra a vnitřní drážkování součásti; naneste tenkou vrstvu vysokoteplotního antiadhézního maziva (nenanášejte silnou vrstvu, abyste zabránili nahromadění karbonizovaného materiálu během výroby).
2. Namontujte bloky se závitem postupně podle pořadí značení; nainstalujte je ve dvojicích a ujistěte se, že fáze záběru šroubů A a B jsou vyrovnány; zajistěte, aby byly čelní plochy součástí těsně přitlačeny k sobě bez vůle a aby drážka byla zcela usazena na místě.
Dopravní blok, hnětací blok a střižný blok mají specifikovanou orientaci a nesmí být instalovány v opačném směru; směr otáčení a úhel hnětacího bloku musí přesně odpovídat výkresům postupu.
U každé nainstalované sady ručně otočte dva šrouby, abyste zajistili hladké spojení bez zadrhávání nebo škrábání.
3. Postupně nainstalujte polohovací kroužek a přítlačnou podložku a poté utáhněte pojistnou matici přední části.
4. Utáhněte pojistnou matici předepsaným momentem (75 Nm; obecně se řiďte momentem doporučeným výrobcem; diagonální předběžné utažení proveďte ve 2–3 samostatných krocích – neutahujte vše najednou).
5. Po dokončení montáže ručně seřiďte dva šrouby: zajistěte plynulé, plynulé otáčení bez zadření nebo abnormálních zvuků klepání; mezi dvěma šrouby by nemělo být žádné kovové tření.
6. Ověření: Porovnejte s fotografiemi původní sestavy a ověřte pořadí komponent, orientaci a množství.

5, Zašroubujte zpětné sestavení hlavně
1. Důkladně vyčistěte vnitřek hlavně; ujistěte se, že pouzdro neobsahuje karbonizovaný materiál a zkontrolujte, zda pouzdro není opotřebené.
2. Dva šrouby zůstávají v záběru s konstantní fází; když je hlaveň vodorovně synchronizovaně zasunuta, je okamžitě detekován odpor a stroj by neměl být provozován nadměrnou silou.
3. Namontujte zadní spojku, vyrovnejte ji s dříve označenou drážkovou fází a zajistěte spojovací objímku a polohovací kolík.
4. Nainstalujte zpět příruby válce pro každou sekci a utáhněte šrouby příruby v diagonálních krocích.
5. Obnovovací topná spirála, termočlánek, vakuový port, podávací sekce, matrice hlavy stroje
6, Kontrola zkušebního provozu
1. Obnovte všechny kabelové spoje, odpojte LOTO, ručně otočte hřídelem při nízké rychlosti několik otáček a ujistěte se, že nedochází k abnormálnímu třecímu hluku.
2. Proveďte test joggingu naprázdno při nízké rychlosti, sledujte proud a vibrace; pokud nejsou zjištěny žádné abnormality, zvyšte teplotu; po zvýšení teploty proveďte další test točny pro opětovnou kontrolu (protože zařízení může mít tendenci se zasekávat v důsledku tepelné roztažnosti).
3. Proveďte zkušební výrobu s nízkorychlostním podáváním; sledovat kolísání točivého momentu a tlaku; potvrdit žádné abnormality.

7. Klíčová rizika a kontraindikace (75 duálních vysokofrekvenčních poruchových bodů)
1. ❌ Je zakázáno udeřit ocelovým kladivem do pracovní plochy závitového bloku; pokud tak učiníte, může dojít k odštípnutí hrany nebo ztrátě vrstvy slitiny, což má za následek okamžité sešrotování.
2. ❌ Nesprávná instalace fáze vedoucí k nucenému otáčení motoru: Přímé uvolnění upínacího bloku nebo poškrábání pouzdra hlavně.
3. ❌ Pokud jsou na koncovém povrchu závitového bloku před montáží karbonové usazeniny nebo železné piliny → může to způsobit poškození povrchu nebo zablokování součásti, což znemožní odstranění součásti během příštího demontážního cyklu.
4. ❌ Nadměrný nebo nedostatečný utahovací moment pojistné matice: Nedostatečný utahovací moment může způsobit posunutí nebo zlomení součástí; nadměrný utahovací moment může vést k uvíznutí matice během příštího procesu demontáže.
5. ❌ Jednostranné vytažení šroubu způsobí nesouosost mezi dvěma šrouby a kolize součástí.
6. ✅ Fotografujte a označujte komponenty během demontáže – to je důležité zejména u sestav skládajících se z více bloků, které do sebe zapadají, protože je velmi snadné nesprávně zarovnat sekvenci nebo úhel pouze na základě paměti.
Související novinky
- Jak vyřešit problém s nesouosostí dveřního pásu WPC?
- Optimalizace forem pro stroj na odpadní plastové řezivo
- Příčiny náhlého zlomení šneku během provozu extrudéru granulátoru WPC
- Yongte optimalizuje výrobu mikroporézních propustných trubek
- Inovativní bezvodý čisticí roztok přináší revoluci v recyklaci plastových fólií
- Úspěšný zkušební provoz linky na výrobu odpadního PE plastového řeziva
Nechte mi zprávu


