Proč vybavujeme extrudér PE trubek 33:1 L/D?
Výhody použití extrudéru s poměrem L/D 33:1 pro výrobu PE vodovodních trubek
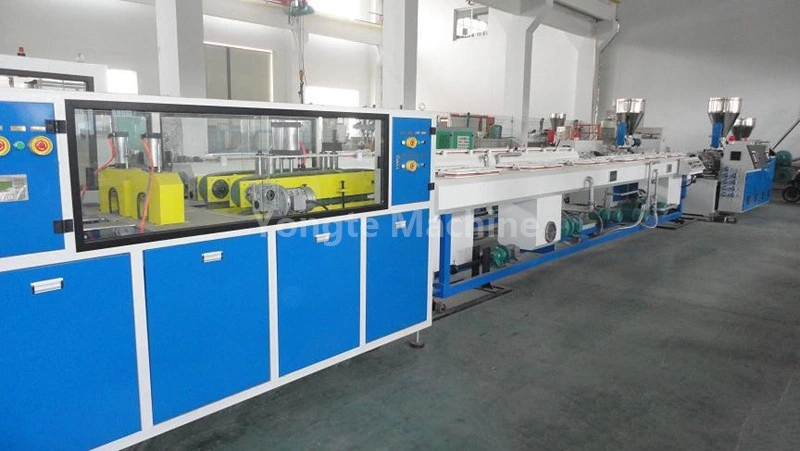
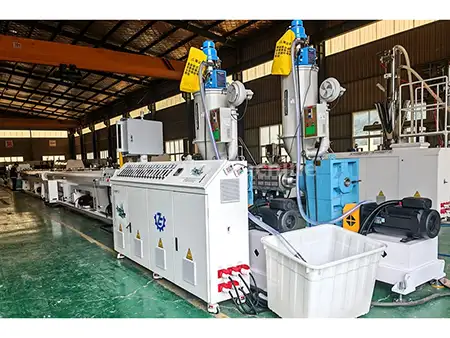
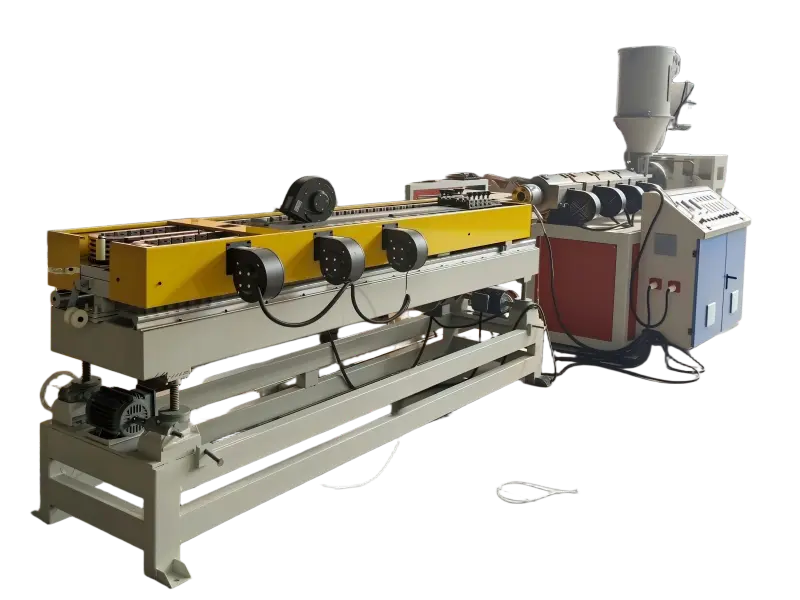
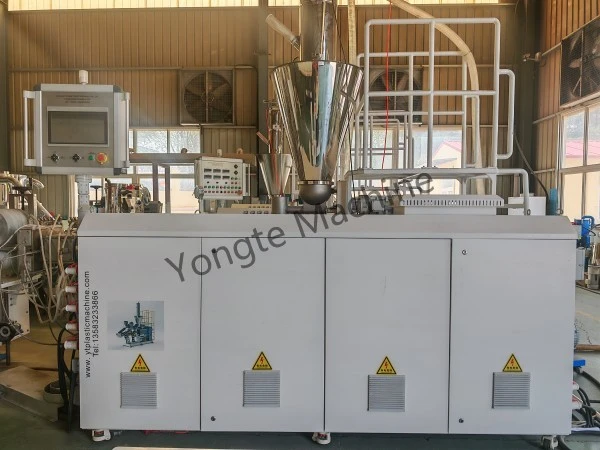
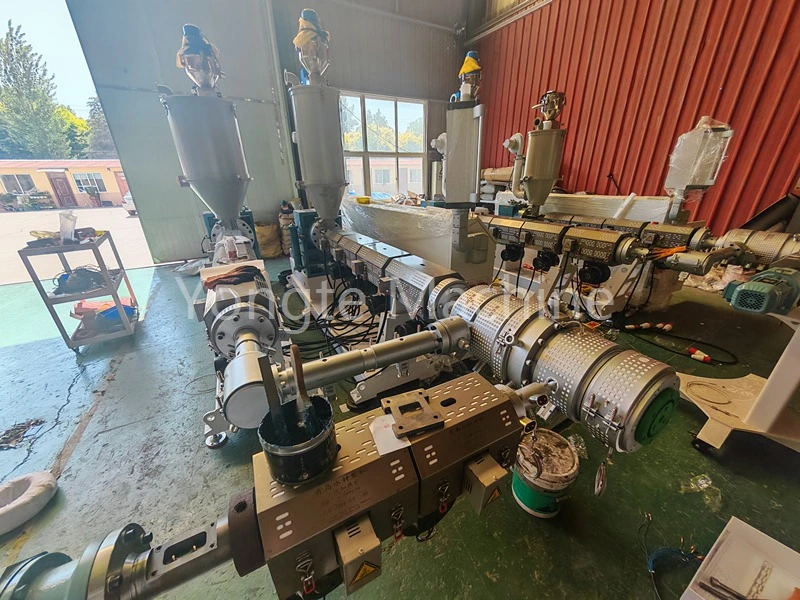
Naše společnost se specializuje na výrobu zařízení na výrobu PE trubek. Abychom vyhověli požadavkům procesů vytlačování PE trubek, uvedli jsme na trh řadu extruderů s poměrem délky k průměru 33:1, včetně zařízení na PE trubky SJ65/33 16–63 mm, linky na výrobu PE trubek SJ75/33 75–160 mm, SJ90/33 160–315 mm PE trubek a 215 mm PE. Zařízení na výrobu PE trubek 300–500 mm. Tato řada zařízení prokázala několik vynikajících výhod ve skutečných výrobních aplikacích, což umožňuje výrobním podnikům zlepšit kvalitu potrubí a optimalizovat efektivitu výroby.
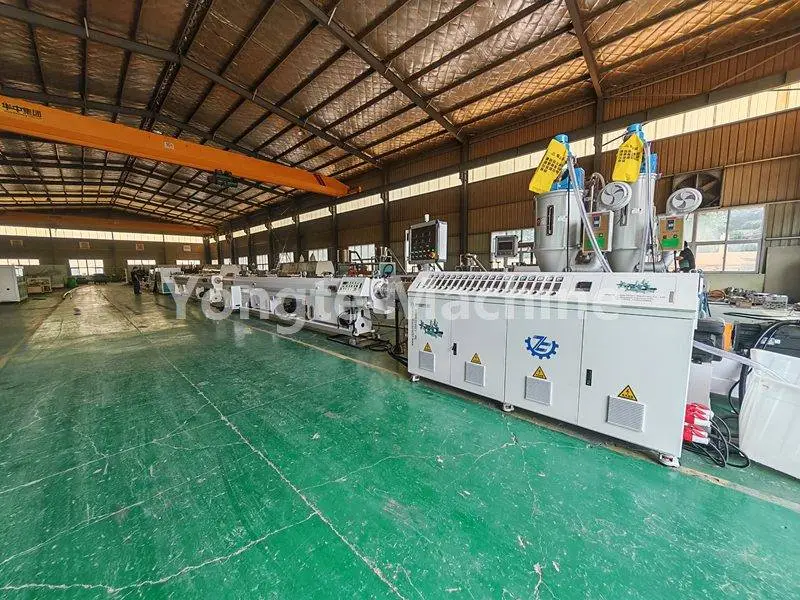
Následující část poskytuje podrobný přehled z různých úhlů pohledu.
I. Výhody plastifikace a lisování
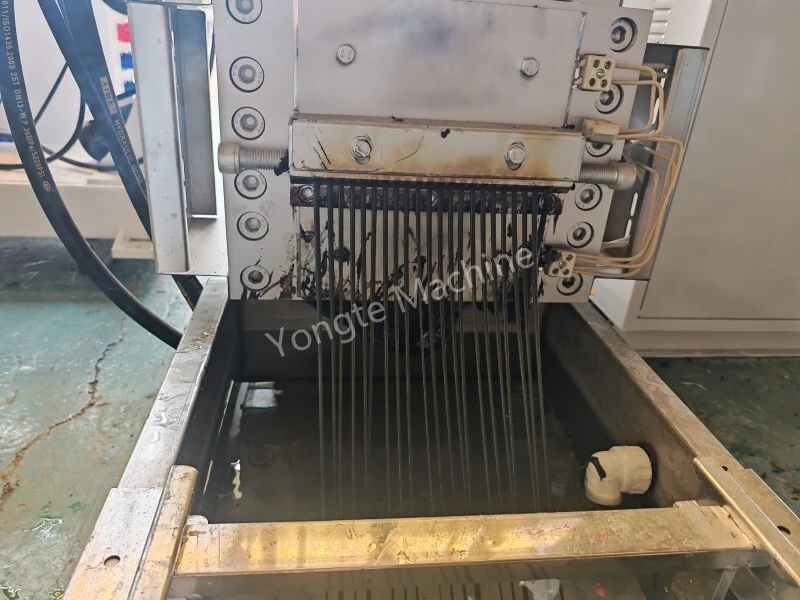
1. Při důkladném roztavení je minimalizován vznik krystalizačních bodů a neroztavených částic. Prodloužená dráha šneku zajišťuje optimální dobu setrvání materiálu v bubnu, což umožňuje, aby se částice HDPE postupně roztavily. To usnadňuje hladší přechod z pevného do roztaveného stavu a zabraňuje lokalizovanému neroztavenému materiálu. Kromě toho hladký vnitřní a vnější povrch trubky snižuje výskyt dírek a krystalizačních vad, čímž se snižuje riziko prasknutí trubky.
2. U PE vodovodních trubek přidání sazí do barevné předsměsi – spolu s účinným rozptýlením recyklovaného materiálu – zvyšuje účinnost proti stárnutí; mnoho výrobních linek také zahrnuje recyklovaný materiál. Šneková míchačka 33:1 poskytuje dostatečný míchací zdvih k zajištění rovnoměrného rozptýlení sazí, minimalizuje tvorbu aglomerátů černých skvrn, čímž zaručuje dlouhodobou odolnost trubek vůči povětrnostním vlivům. Navíc použití recyklovaného materiálu vede k vynikající homogenitě taveniny.
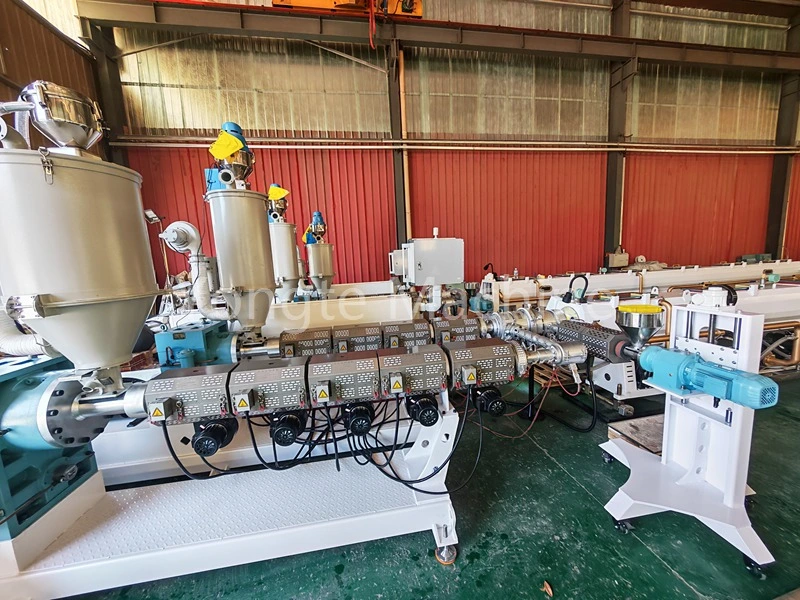
2. Stabilní tlak taveniny zajišťuje vysokou rozměrovou přesnost hadičky.
1. Delší dávkovací úsek má za následek sníženou pulsaci vytlačování. S delší odměřovací sekcí v dlouhém šnekovém extrudéru je tavenina důkladněji stabilizována a tlumena v odměřovací sekci, což vede k menším kolísání tlaku taveniny, stabilní výstupní průtokové rychlosti a vynikající rozměrové konzistenci vytlačovaných trubek.
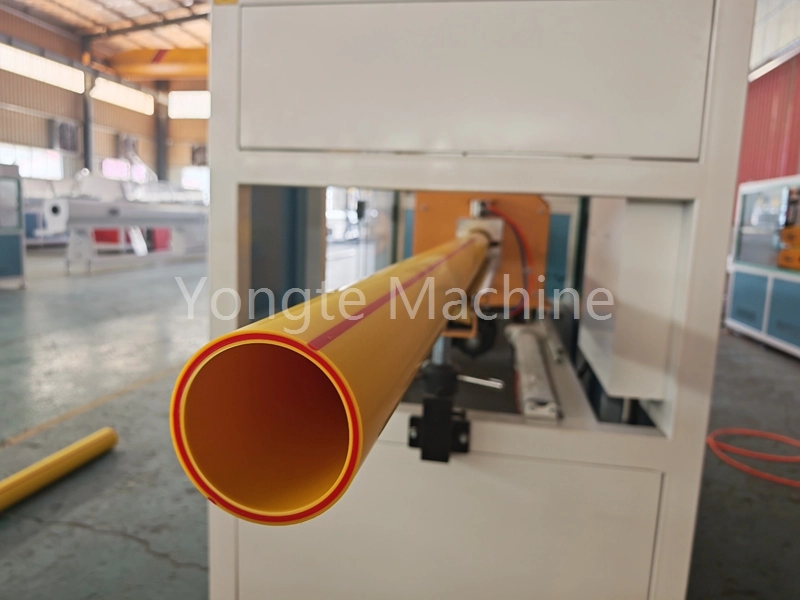
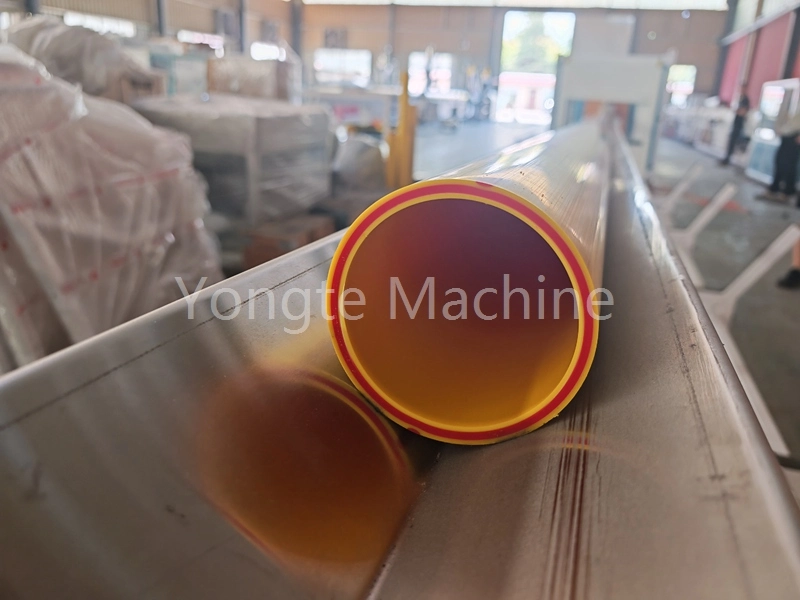
2. Rovnoměrná tloušťka stěny a ovladatelná elipticita spolu se stabilním tlakovým výkonem přímo vedou k úzkým tolerancím tloušťky stěny a nízké elipticitě trubkových produktů. PE tlakové trubky jsou tlakové potrubní materiály; stejnoměrná tloušťka stěny je rozhodující pro zajištění shody s požadavky na tuhost prstence a statickou hydrostatickou pevnost, čímž se snižuje výskyt poruch při kontrolách finálních výrobků a tyto trubky jsou ideální pro prodloužené, nepřetržité a stabilní výrobní operace.
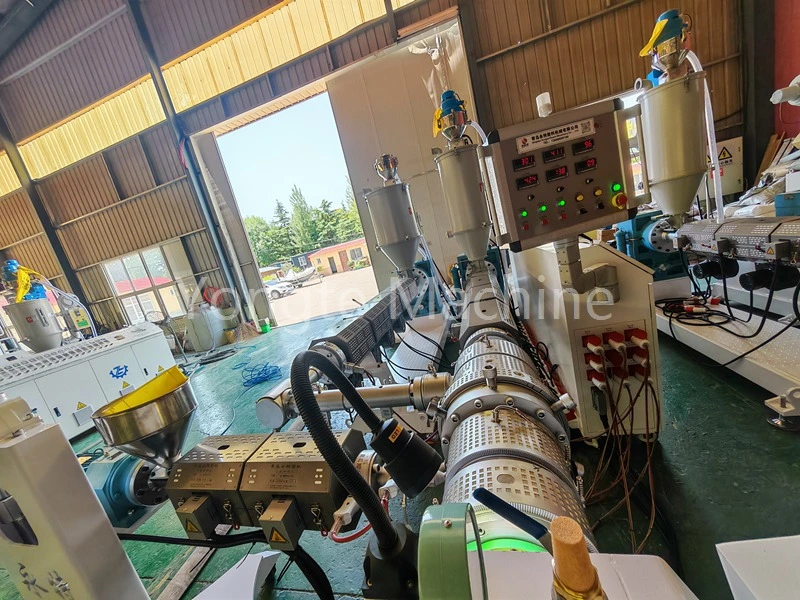
III. Široký rozsah procesů a silná přizpůsobivost výroby
1. Existuje větší potenciál pro zvýšení výrobní kapacity. Ve srovnání se šnekem 30:1 umožňuje šnek 33:1 vyšší rychlosti vytlačování a zvýšený výkon při stejném průměru šneku, což výrazně zvyšuje výrobní kapacitu za jednotku času. Zároveň zamezuje nadměrnému smykovému napětí spojenému se šrouby 38:1 nebo 40:1, čímž zajišťuje zvýšení výroby a zároveň zmírňuje nepříznivé účinky nadměrného střihu.
2. Vysoká tolerance k variabilitě surovin: Pokud se vyskytnou drobné odchylky v charakteristikách šarže surovin nebo v poměru recyklovaného materiálu, lze proces snadněji upravit, snížit pravděpodobnost kolísání kvality a tím zvýšit toleranci výrobních chyb.
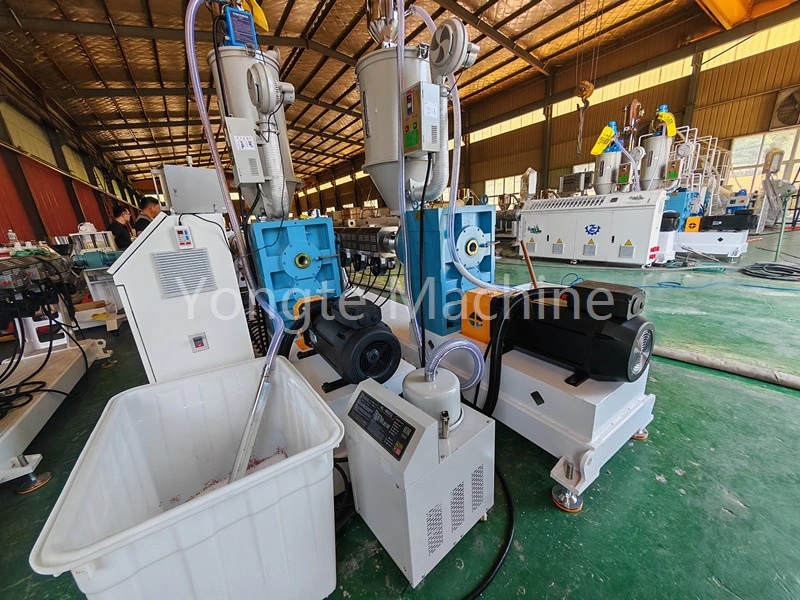
IV. Zmírnění tepelné degradace pro zachování mechanických vlastností PE materiálů
· HDPE je citlivý na tvorbu tepla při nadměrném smyku: ve srovnání s dlouhými šrouby s poměrem >36:1 zajišťuje poměr šroubů 33:1, že doba zdržení nebude příliš dlouhá. V důsledku toho zůstává tepelná historie a smykový profil materiálu v bubnu mírný, což umožňuje účinnou kontrolu smykového tepla. Tento přístup zabraňuje štěpení molekulárního řetězce, zajišťuje, že pevnost v tahu a hydrostatický tlak trubek nesníží, a zabraňuje výskytu křehkosti, žloutnutí nebo částic zuhelnatělých trubek.
Stručně řečeno: plastifikace je dostatečná, ale "neuvaří" PE.
V. Celková nákladová efektivita zařízení (z technického hlediska)
· Ve srovnání s poměrem 30:1 nabízí tato varianta vyšší horní hranici kvality produktu s větší rezervou pro zlepšení kvality plastifikace a rovnoměrnosti taveniny, díky čemuž je vhodná pro velkoprůměrové PE trubky, vysokorychlostní výrobní linky a venkovní tlakově odolné potrubní aplikace.
· Ve srovnání s 38/40:1 nabízí varianta 33/1 nižší spotřebu energie hostitele, nižší spotřebu energie, menší opotřebení šroubů, nižší náklady na údržbu a zlepšenou odolnost vůči degradaci způsobené přehřátím. V důsledku toho průmysl tlakových trubek z HDPE široce přijímá 33:1 jako preferovanou standardní specifikaci, která vyvažuje výrobní kapacitu, kvalitu produktu a energetickou účinnost.
Shrnutí
Extrudér PE trubek s poměrem délky a průměru 33:1, určený pro výrobu PE vodovodních trubek, zajišťuje důkladnou plastifikaci materiálu, podporuje rovnoměrné rozptýlení sazí a recyklovaného materiálu ve fázi taveniny, zabraňuje kolísání výkonu způsobenému lokalizovanou aglomerací, udržuje stabilní tlak taveniny a dosahuje vysoké přesnosti kontroly tloušťky stěny trubky. Při zachování výrobní kapacity tento extrudér účinně řídí smykové teplo, zabraňuje degradaci HDPE a zaručuje hydrostatickou pevnost a odolnost trubek vůči povětrnostním vlivům. Kromě toho nabízí vysokou přizpůsobivost procesu, vyvažuje kvalitu produktu a výrobní náklady, což z něj činí preferovanou volbu pro linky na výrobu tlakových trubek z HDPE.
Související novinky
- Výhody pryžových zavlažovacích trubek oproti tradičním zavlažovacím trubicím
- Může Yongte dodat projektovou službu na klíč pro závod na výrobu teras WPC?
- Úspěšně testován stroj na recyklované masivní plastové řezivo 200 x 50 mm
- Stroj na výrobu sloupů Yongte WPC s koextruzí je úspěšně testován
- Jak lze plýtvání plastovou fólií využít k výrobě dřevěných a plastových kompozitních produktů (WPC)?
- Nastavení teploty vytlačovacího stroje WPC
Nechte mi zprávu