

Jak vyřešit problém s nesouosostí dveřního pásu WPC?
Důvody a nápravy nesouososti dveřního pásu WPC (deformování, asymetrie, kolísání tloušťky, kroucení)
Dveře WPC se vyrábějí spojením PVC a dřevěného prášku, typicky s dutou strukturou vytvořenou v jediném kroku vytlačování. Uvnitř duté dutiny je obvykle instalováno několik výztužných žeber, aby se zvýšila celková pevnost profilu. Distortion of these ribs not only affects surface flatness but also weakens structural support, potentially hindering the proper insertion of steel liners during subsequent door panel assembly, thus directly impacting the finished door’s quality and installation performance. Drawing on extensive production experience, Yongte engineers have pinpointed common causes of rib distortion during WPC door extrusion and developed practical solutions. These enable technicians to rapidly diagnose issues, adjust parameters and equipment settings, lower defect rates, and ensure consistent profile quality. Následující část systematicky popisuje konkrétní projevy a nápravná opatření pro každou příčinu, seřazenou podle důležitosti.
Deformace ve výztužných pásech dveří WPC obvykle zahrnuje vnitřní žebra s běžnými znaky včetně bočních posunů nebo zkroucení ve tvaru S, nekonzistentní tloušťky (lišící se mezi silnějšími a tenčími částmi), celkové zkroucení a v závažných případech oddělení od vnější stěny, vychýlení dutiny nebo odrazovou deformaci po ochlazení.
Mechanismus jádra: nerovnoměrné vytlačování z hlavy stroje → asymetrický tvarovací odpor → nerovnoměrné smršťování při chlazení → šikmé rozložení tažné síly.

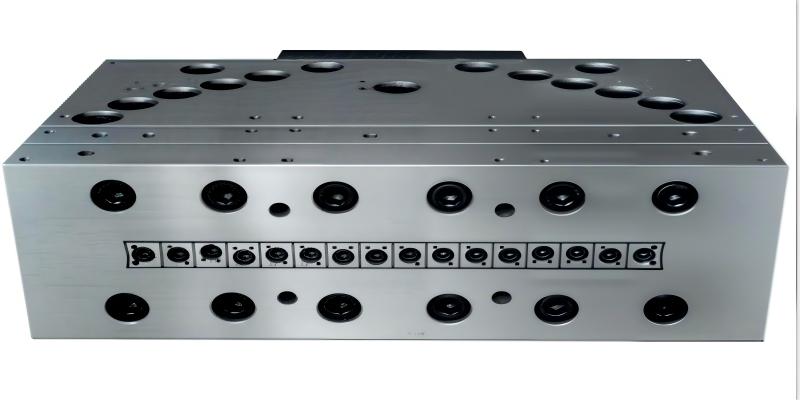
1、WPC vytlačovací hlava a forma pro dveře (nejběžnější – upřednostněte řešení problémů)
Příčiny
1. Nevyvážené průtokové kanály formy: Významná disproporce průtokového odporu mezi žebrem a vnější stěnou; úzké nebo dlouhé přívodní kanály žeber zpomalují tok materiálu vzhledem k vnější stěně, což způsobuje natahování a ohýbání žeber; alternativně lokalizované nahromadění materiálu v žebrových kanálcích způsobuje kolísavé průtoky.
2. Asymetrické mezery v matrici: Větší mezery na jedné hraně matrice a menší na straně druhé vytvářejí nerovnoměrnou tloušťku (silnější na jedné straně, tenčí na druhé), což vede k přirozenému ohýbání při vytlačování.
3. Nerovnoměrné rozložení teploty matrice: Příliš vysoké teploty v oblasti žeber zvyšují tekutost taveniny, což způsobuje natahování a odchylky; příliš nízké teploty zvyšují elasticitu taveniny a vnitřní napětí, což má za následek odraz a deformaci po vyhození.
4. Usazování uhlíku v hlavě: Prášek z koksovaného dřeva přilne k výztužným kanálům toku, což způsobuje místní ucpání, kolísání toku a periodické vychýlení žeber.
5. Deformované nebo uvolněné výztužné tyče (podpěrné tyče jádra matrice): Nesprávně zarovnané tyče pro umístění jádra matrice posouvají polohu formování výztuže mimo střed, což způsobuje přímou odchylku žebra během vytlačování.
Řešení
1. Příprava matrice: Vyleštěte kanál toku žebra, abyste vyrovnali rychlost vypouštění mezi vnější stěnou a žebrem; appropriately widen the rib’s position in the channel to ensure sufficient material supply, keeping the rib flow rate slightly equal to or slower than that of the outer wall, avoiding significantly faster outer wall flow. Kalibrujte mezery otvoru matrice a rovnoměrně upravte výztužný okraj; zkontrolujte nosné tyče jádra matrice, zajistěte a vyrovnejte jejich souosost a vyměňte všechny deformované tyče.
2. Zoned temperature control: Maintain the mold core’s reinforcement zone at a slightly lower temperature than the outer wall to reduce melt flowability and minimize rebound; udržujte celkovou teplotu pod 185 °C (pro PVC kompozity dřevo-plast), aby se zabránilo karbonizaci dřevěného prášku. Pravidelně demontujte formu, abyste odstranili nahromaděný koks; aplikujte tepelnou izolaci během odstávky, aby se zabránilo karbonizaci dřevěného prášku a jeho přilnutí ke stěnám.
2、Faktory složení a materiálu
Příčiny
1. Uneven particle size distribution and high moisture content: Heating moisture generates foam and internal bubbles, causing inconsistent local strength and uneven cooling shrinkage, which leads to bending; příliš hrubý dřevěný prášek způsobuje výrazné kolísání modulu pružnosti roztaveného materiálu.
2. Lubrication imbalance: Excessive external lubrication makes the melt surface too slippery, resulting in poor contact between the rib and shaping sleeve and potential deviation; nedostatečné vnější mazání zvyšuje tření, deformuje žebro při jednostranném tahu tvarovací objímkou; nedostatečné vnitřní mazání zvyšuje elasticitu taveniny, což způsobuje odraz při vyhazování formy.
3. Nadměrný obsah uhličitanu vápenatého jako plniva: Snižuje tažnost taveniny a zhoršuje houževnatost hrdla, čímž je materiál náchylný k deformaci tahem.
Nerovnoměrné míchání materiálu a kolísání dávek: Způsobuje periodické změny viskozity taveniny, měnící se tloušťku výztužné tyče a tvorbu S-ohybu.
Řešení
1. Sušení dřevěného prášku: Omezte obsah vlhkosti na < 1 % a zajistěte jednotnou velikost částic, aby se zabránilo nadměrné hrubosti.
2. Jemně dolaďte systém mazání: Snižte nadměrné vnější mazání; zajistit dostatečné vnitřní mazání pro zlepšení homogenity taveniny; proveďte drobné úpravy stabilizátoru pro zajištění tepelné stability.
3. Stabilní proces míchání: Udržujte konstantní vysokorychlostní míchání a chladicí výstupní teploty a zajistěte konzistentní dobu míchání na dávku.
3、 Systém chlazení tváření (fáze tváření je kritická pro tvarování žeber)
Příčina
1. Asymmetry between left and right vacuum forming sleeves: excessive vacuum on one side pulls ribs toward it, causing misalignment; vysoké vakuum přímo deformuje tenkostěnná žebra; insufficient vacuum prevents proper adhesion to the sleeve, leading to positional instability.
2. Nerovnoměrné ochlazování ve vodních kanálech dutiny formy: rychlé ochlazování na vnitřní straně způsobuje předčasné tvrdnutí, zatímco pomalejší ochlazování na vnější straně pokračuje ve smršťování, což vytváří rozdíl, který ohýbá výztužnou tyč.
3. Opotřebení nebo nesprávné vyrovnání vstupního vodítka tvarovacího pouzdra: vložení mimo střed vytlačí žebra ze zarovnání.
4. Vnitřní žebra tvarovacího pouzdra odpovídají otřepům a stupňům dutiny formy, což má za následek vysoký jednostranný třecí odpor.
Řešení
1. Nezávisle nastavte vakuum na obou stranách, abyste zajistili rovnováhu; vyhnout se svévolnému zvýšení; vhodně snížit vakuum pro tenkostěnné oblasti.
2. Zkontrolujte vodní okruhy, zda nedochází k úniku nebo ucpání; čiré dřeváky; nainstalujte další chladicí potrubí do odpovídajících dutin pro rovnoměrné chlazení; monitor inlet and outlet water temperatures.
3. Nastavte nastavovací stanici tak, aby bylo zajištěno koaxiální vyrovnání závitořezné hlavy, nastavovacího pouzdra a trakčního mechanismu; grind burrs on the setting sleeve; replace if severely worn.

4、 Proces trakce a vytlačování
Příčina
1. Asynchronní trakce nebo nerovnoměrné napnutí řemene (rozdílné napětí mezi levou a pravou stranou); nevyvážená vertikální nebo boční tažná síla (na jedné straně těsnější), působící boční napětí, které ohýbá vnitřní žebra; kolísající rychlost tahu (střídání rychlé a pomalé) mění prodloužení žebra.
2. Nesoulad mezi rychlostmi protlačování a tažení: Nadměrná rychlost tažení natahuje a ztenčuje žebra, vyvolává vnitřní napětí v tahu, které způsobuje odskok a ohyb při uvolnění; insufficient speed compresses ribs, leading to bulging and deformation.
3. Nestabilní otáčení šneku a kolísavý tlak taveniny: Pulzující výboj způsobuje periodické změny tloušťky žebra, což má za následek zvlněné zakřivení.
4. Nesprávná vzduchová mezera mezi tryskou a tvarovacím pouzdrem: Nadměrná mezera umožňuje volné natahování roztaveného materiálu, náchylného k odchylkám; nedostatečná mezera riskuje kolizi materiálu s matricí.
Řešení
1. Kalibrujte traktor: Zajistěte rovnoměrné napnutí řemene na obou stranách, zkontrolujte opotřebení a ověřte stabilitu rychlosti tahání.
2. Vyvážení rychlosti vytlačování a tažení: Minimalizujte rychlost roztahování žebra; u dřevoplastových profilů dodržujte nejnižší možnou míru roztažení, abyste snížili vnitřní pnutí.
3. Stabilizujte tlak v systému: Zkontrolujte, zda nejsou ucpaná síta filtru a zajistěte správnou konfiguraci, abyste minimalizovali pulzaci tlaku.
4. Udržujte vzduchovou mezeru 10–20 mm, aby se zabránilo bočnímu posunutí před vstupem profilu do tvarovacího pouzdra.
5、Final Rebound (výztužné tyče se postupně deformují po dokončení chlazení)
Příčina: Zbytkové vnitřní pnutí, nesprávný gradient chlazení, příliš rychlé ochlazování povrchu, kontinuální vnitřní kontrakce a následná deformace žebra.
Protiopatření: Rozšiřte nádrž na chladicí vodu a začleňte dochlazování; regulovat gradient chlazení z vysokého na nízký, aby se zabránilo náhlým poklesům teploty; appropriately reduce the drawing ratio.
Související novinky
- Optimalizace forem pro stroj na odpadní plastové řezivo
- Demontáž a montáž Paralelní dvojitý šroub pro peletovací stroj WPC
- Příčiny náhlého zlomení šneku během provozu extrudéru granulátoru WPC
- Yongte optimalizuje výrobu mikroporézních propustných trubek
- Inovativní bezvodý čisticí roztok přináší revoluci v recyklaci plastových fólií
- Úspěšný zkušební provoz linky na výrobu odpadního PE plastového řeziva
Nechte mi zprávu


