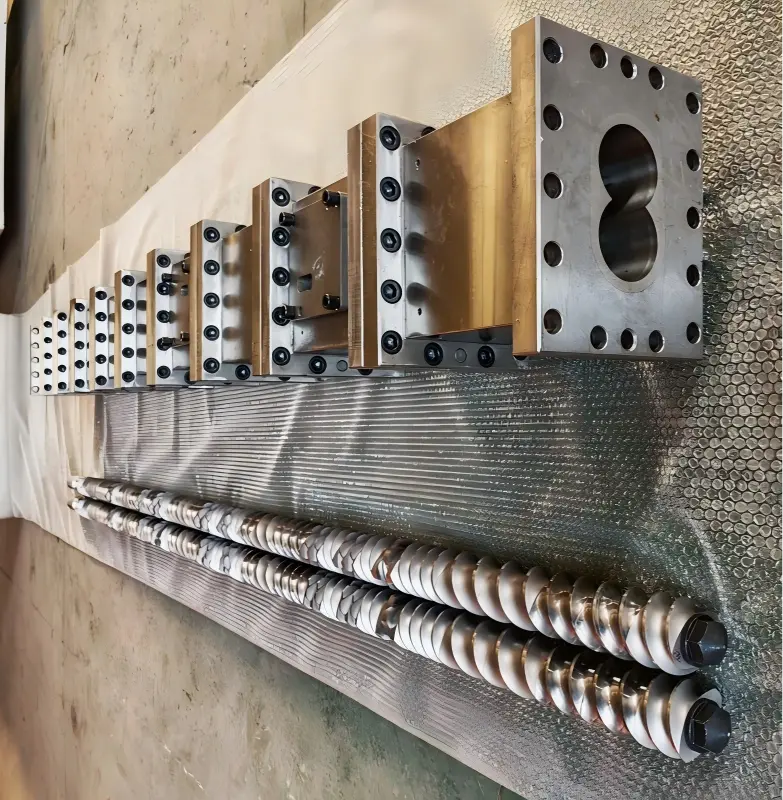
Přírubové připojení pro šroub a převodovku kuželového dvoušnekového extrudéru
Kónický dvoušnekový extrudér: Klady a zápory schématu připojení příruby převodovky k redukční převodovce
Kónické dvoušnekové extrudéry (Conical Twin) mají obvykle dva běžné typy konfigurací hnacího konce:
① Pevné přímé připojení (šroubová koncová příruba→ příruba výstupního hřídele; šroubové upevnění; žádná spojka);
② Výstupní hřídel reduktoru → spojka elastického/bubnového typu → šroubová tyč.
Kónické dvoušnekové extrudéry Yongte typicky využívají metodu elastického spojení; v reakci na konkrétní požadavek zákazníka však inženýři Yongte speciálně navrhli a vyrobili sérii kónických dvoušnekových extrudérů s pevným přímým spojením na bázi přírub – tyto jednotky se primárně používají pro výrobu okenních profilů z PVC vytlačováním. Skutečné výrobní operace prokázaly, že během vysokorychlostních procesů kontinuálního vytlačování pracuje systém pohonu se stabilním výkonem a přesnost axiálního polohování šroubu splňuje požadavky na rozměrovou toleranci pro vytlačování profilu; dále vzhled a mechanické vlastnosti vytlačovaných výrobků plně odpovídají výrobním standardům zákazníka. Ve srovnání s přístupem ke spojení založenému na spojce tato konfigurace přímého připojení snižuje axiální délku hnacího hřídele, šetří místo v uspořádání dílny zákazníka a zároveň eliminuje dodatečné náklady na pořízení a údržbu spojené se sestavami spojky – takže dokonale vyhovuje výrobním potřebám zákazníka, jak je definováno jejich specifickým plánováním kapacity.
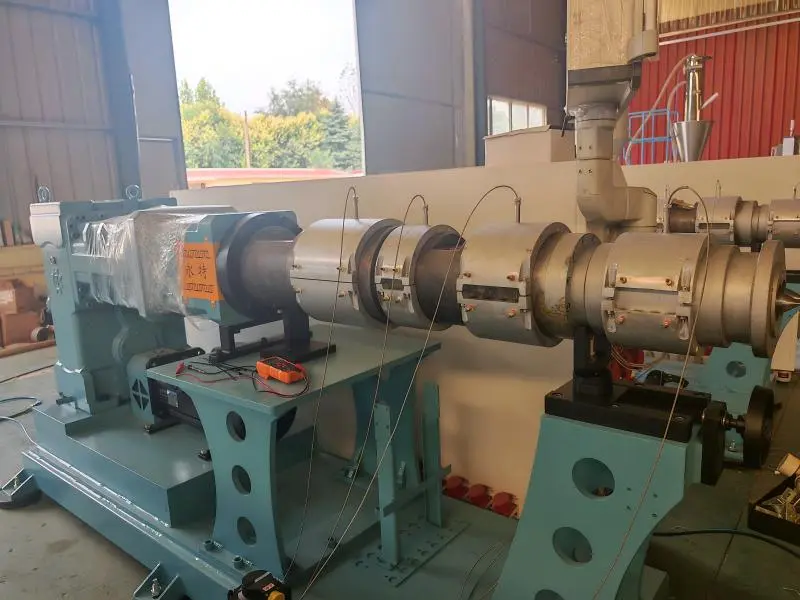
Jaké jsou tedy výhody a nevýhody metody tuhého přímého připojení a v jakých výrobních scénářích je vhodná?
Výhody
1. Konstrukce je kompaktní s krátkými axiálními rozměry, což eliminuje délku potřebnou pro nezávislou spojku; v důsledku toho je celkové tělo stroje kratší, což snižuje nároky na zařízení. Vzhledem k omezenému vstupnímu prostoru kónického dvojitého provedení usnadňuje zkrácená axiální délka uspořádání podávacího sedla a vakuového výfukového otvoru.
2. Vyznačuje se vysokou torzní tuhostí a minimální převodovou vůlí. Jakmile jsou šrouby příruby utaženy, spojení ztuhne, což zajišťuje přenos točivého momentu bez elastických mezer nárazníků. Oba šrouby také vykazují vynikající synchronizaci, díky čemuž je tento design zvláště vhodný pro aplikace zahrnující PVC prášek – kde je kritická vůle šroubu a přesnost záběru – čímž se snižuje riziko tření šroubů a kolísání střihu materiálu.
3. Jednoduché vyrovnání během instalace, vysoká přenosová kapacita točivého momentu; umístění přírubového dorazu zajišťuje vysokou přesnost vystředění; povrch příruby může odolat značnému točivému momentu a poskytuje dostatečnou nosnou kapacitu pro aplikace zpracování PVC zahrnující kónické dvojité zatížení a podmínky vysokého točivého momentu. Ve srovnání s elastickými spojkami tato konstrukce eliminuje riziko stárnutí a selhání pryžového bloku.
4. Málo součástek a nízké náklady na údržbu – žádné opotřebitelné díly, jako jsou elastomery spojky nebo objímky převodů, takže těsnění spojky není třeba pravidelně vyměňovat; mazací systém vyžaduje pouze údržbu reduktoru bez dalších mazacích bodů mezi nimi.
5. Vynikající torzní tuhost a fázová stabilita při rázovém zatížení: Při vystavení kolísání rychlosti posuvu nebo přechodným nárazům zatížení zůstává fázový rozdíl mezi dvěma šneky minimální, což zabraňuje interferenci záběru šneků a činí tuto konfiguraci ideální pro kontinuální, stabilní vytlačovací operace.
nedostatek
1. Chybí schopnost tlumení nárazníků, všechna rázová zatížení jsou přenášena přímo; kolísání zatížení a rázy start/stop se přenášejí přímo na ložiska a ozubená kola reduktoru. V případě zablokování nebo zachycení šroubu materiálem působí rázové zatížení přímo na výstupní hřídel reduktoru, což může snadno poškodit ozubená kola nebo výstupní ložiska; proto jsou nutná přísná opatření na ochranu proti přetížení.
Porovnání: Elastická spojka může absorbovat část nárazu, čímž chrání redukci.
2.
3. Extrémně přísné požadavky na souosost (centrování): V případě tuhého přírubového spoje může nedostatečné čištění rozhraní spoje během instalace, nerovnoměrné zatížení šroubů nebo sedání základu způsobit odchylky v souososti. Tyto podmínky mohou během provozu generovat dodatečné ohybové momenty, které vedou k: únavovému lomu přírubových šroubů, ohnutí výstupního hřídele reduktoru nebo rychlému opotřebení ložiska na konci šroubu.
4. Tepelnou deformaci nelze kompenzovat: po zahřátí kónických dvojitých válců se šroub prodlouží; příruby však zůstávají pevně zajištěny, což brání uvolnění axiální tepelné roztažnosti.
· Důsledky: Konec šroubu je vystaven značnému axiálnímu tlaku, což způsobuje nárůst zatížení axiálního ložiska, což vede k přehřívání ložiska a snížení životnosti; ve vážných případech to může tlačit šroub směrem k hlavovému konci stroje, čímž se změní vůle šroubu v hlavni.
To představuje nejkritičtější bod bolesti spojený s přímým připojením pomocí dvojité kuželové šroubové příruby; mnoho modelů strojů je vybaveno sestavou axiálního ložiska speciálně navrženou pro absorbování axiální tepelné roztažnosti.
5. Složitý proces demontáže a montáže: Při výměně šroubů nebo čištění válce musí být odstraněny všechny šrouby příruby a šrouby jsou „pevně spojeny“ s výstupní hřídelí reduktoru; proto je třeba při vytahování šroubů myslet i na umístění konce reduktoru, takže demontáž a montáž jsou časově náročné. Kromě toho je rameno příruby náchylné k poškození nárazem; jakmile je toto rameno poškozeno, přesnost centrování bude ohrožena, což způsobí nefunkčnost zařízení.
6. Šíření poruchy: Poškození jednoho dílu nepřímo ovlivňuje jiný díl – zaseknutý šroub → ráz se přenáší přímo do reduktoru; deformace výstupního hřídele reduktoru → přímo způsobuje vychýlení šroubu, což vede k škrábání šroubu o válec, čímž se chyba zesiluje řetězovou reakcí.
Shrnutí případů použití a výběru
✅ Vhodné pro: PVC profily a peletizaci PVC; stabilní provozní podmínky; jednotné podávání materiálu; spolehlivá integrace systému; a kuželová dvojitá ložiska vybavená ochranou proti přetížení a sadami vysoce výkonných axiálních ložisek.
❌ Nevhodné pro: podmínky zahrnující časté zablokování materiálu, časté operace start-stop nebo vysoce kolísavé zatížení; bez spolehlivé ochrany omezující točivý moment výrazně vzroste četnost poruch přímo připojených přírubových reduktorů.
Technologické přístupy ke zlepšení (běžně implementované mnoha výrobci dvojitých kuželů)
1. Povrch příruby využívá polohovací drážku kombinovanou s vysoce pevnými šrouby s kloubovými otvory pro zajištění správného vystředění;
2. Výstupní hřídel reduktoru je vybaven vysokokapacitním axiálním ložiskem navrženým speciálně tak, aby vydrželo tlačnou sílu generovanou axiální tepelnou roztažností hřídele šroubu;
3. Přidejte omezovač krouticího momentu (střižný kolík/ochrana třecího krouticího momentu) k okamžitému odříznutí krouticího momentu během zablokování materiálu, a tím k ochraně reduktoru;
Provádějte pravidelné opakované kontroly rovinnosti a souososti Flan-Means; utahujte šrouby v diagonálních krocích a ujistěte se, že předpětí je správně kontrolováno.
Související novinky
- Kolik forem je potřeba na jednu sadu zárubní?
- Integrovaný systém podávání proti přemostění pro vytlačování recyklovaného plastu
- Výrobní linka na výrobu mikroporézních průsakových trubek z pryžové pěny Yongte byla úspěšně uvedena do provozu pro indického klienta
- Výhody pryžových zavlažovacích trubek oproti tradičním zavlažovacím trubicím
- Může Yongte dodat projektovou službu na klíč pro závod na výrobu teras WPC?
- Úspěšně testován stroj na recyklované masivní plastové řezivo 200 x 50 mm
Nechte mi zprávu


Doporučení pro novinky